|
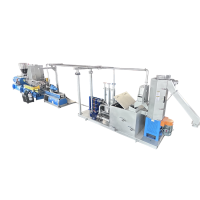
水拉条塑料挤出造粒机
收藏
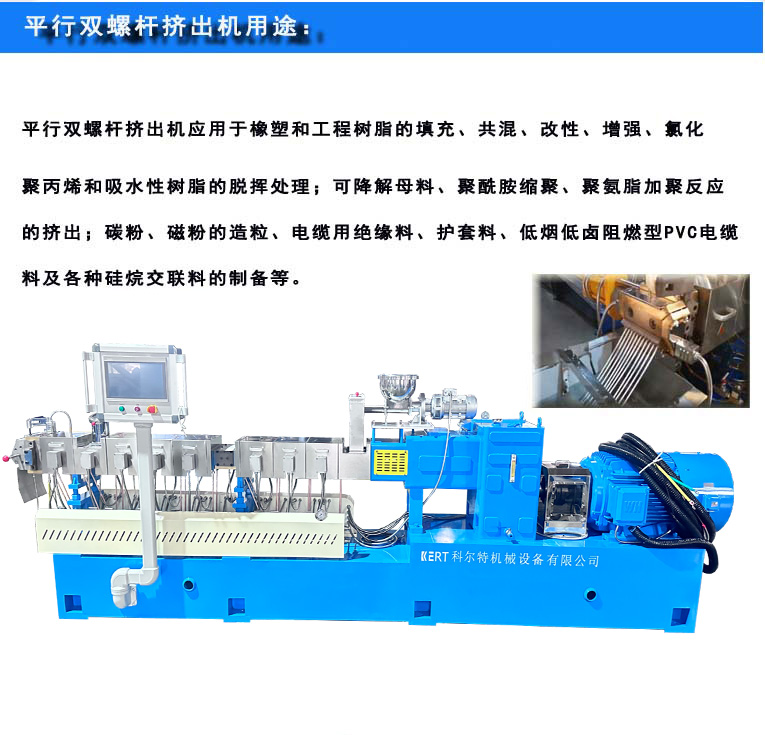
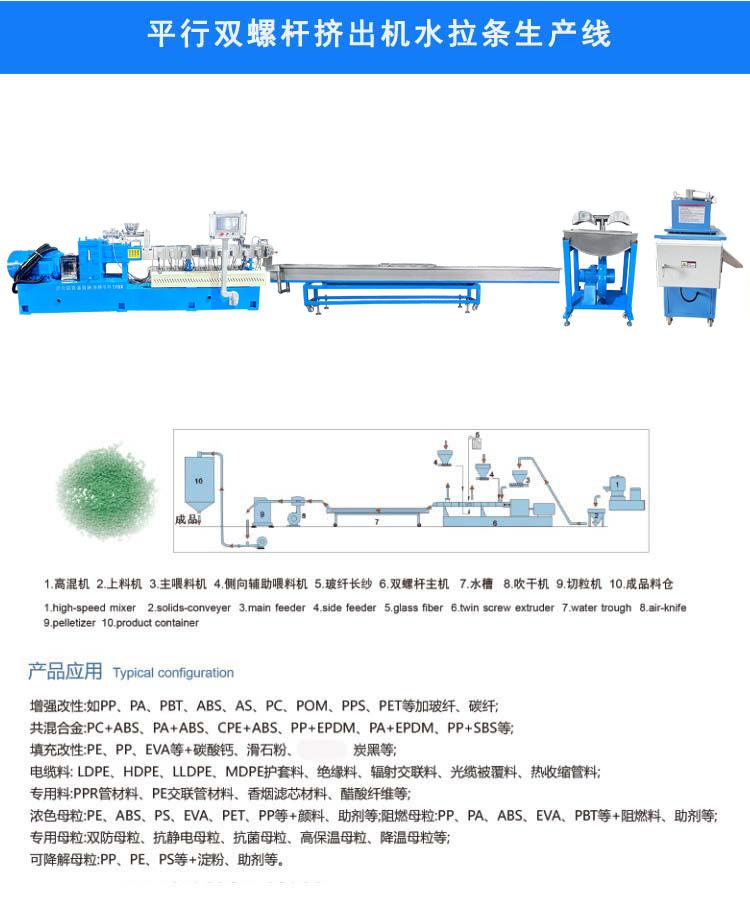
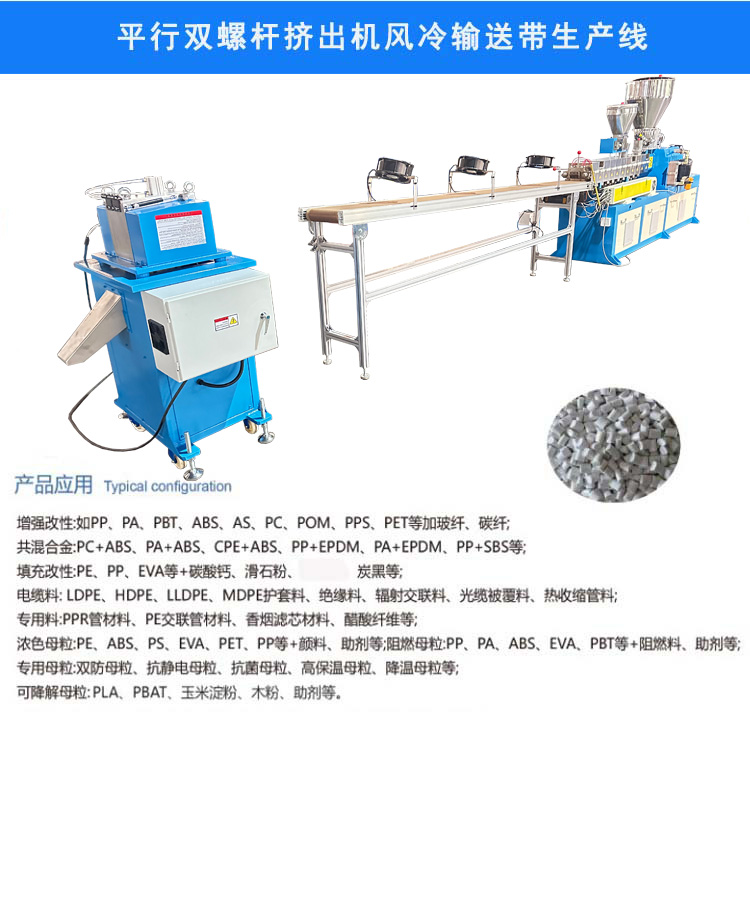
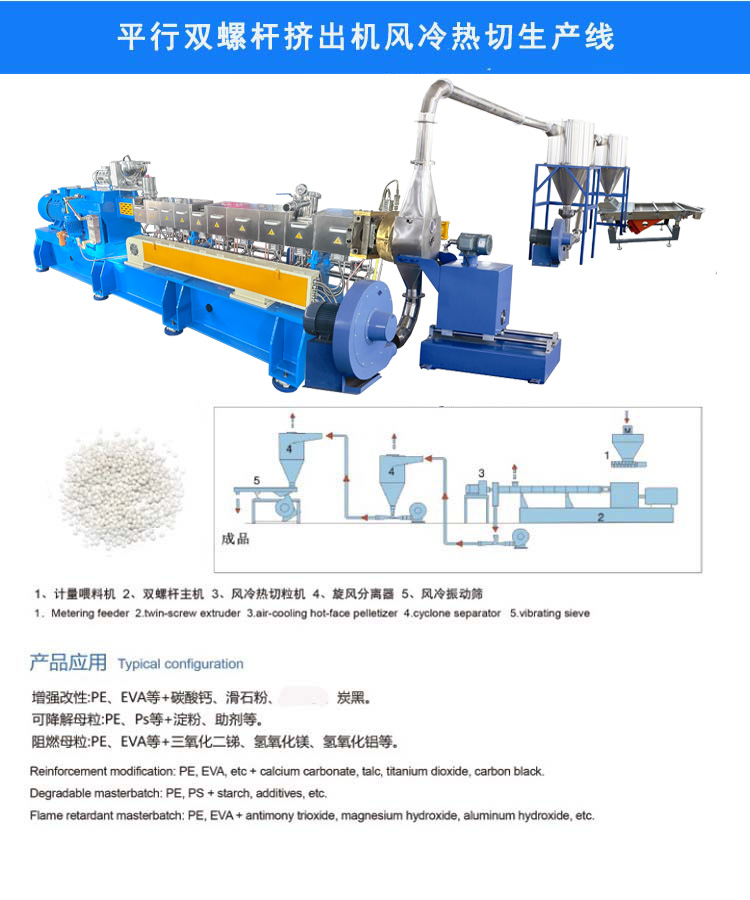
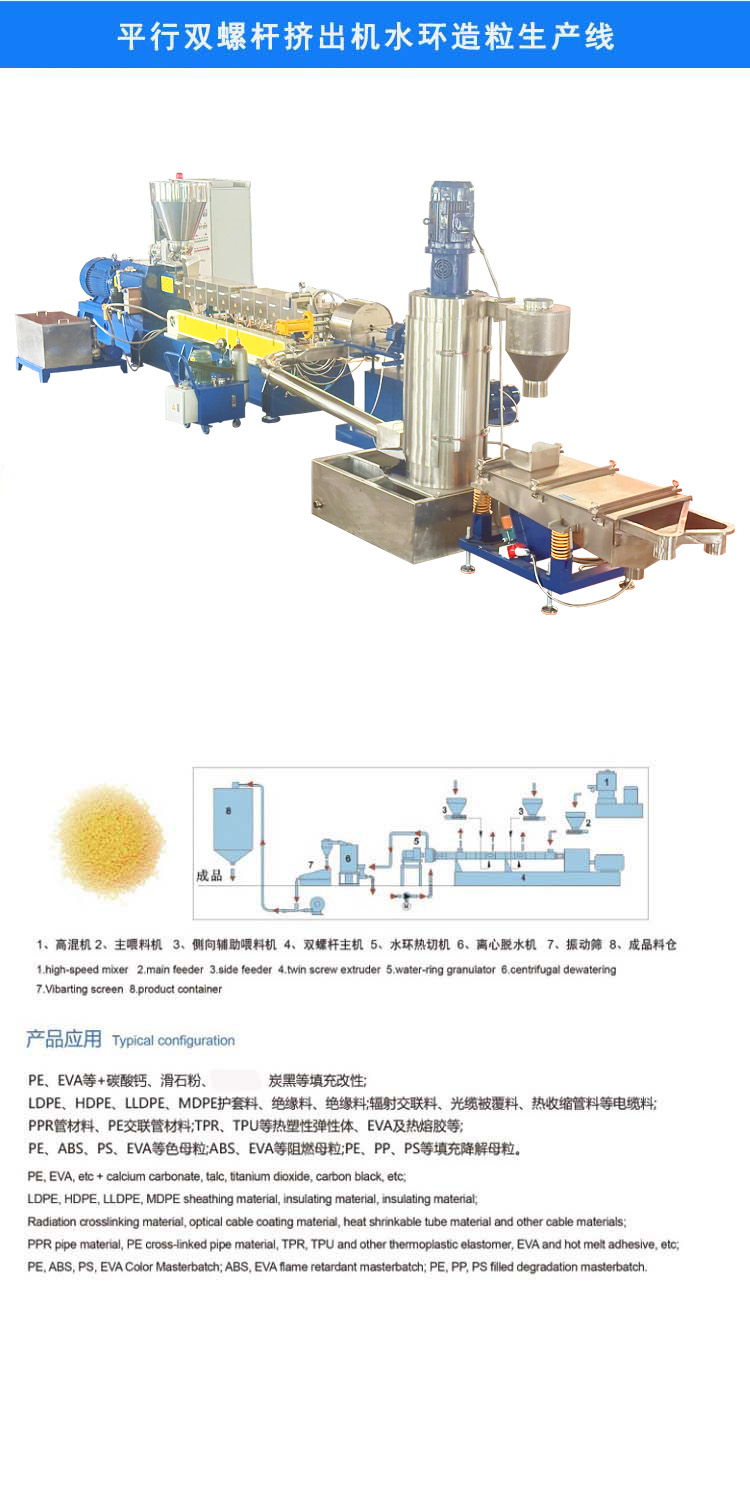
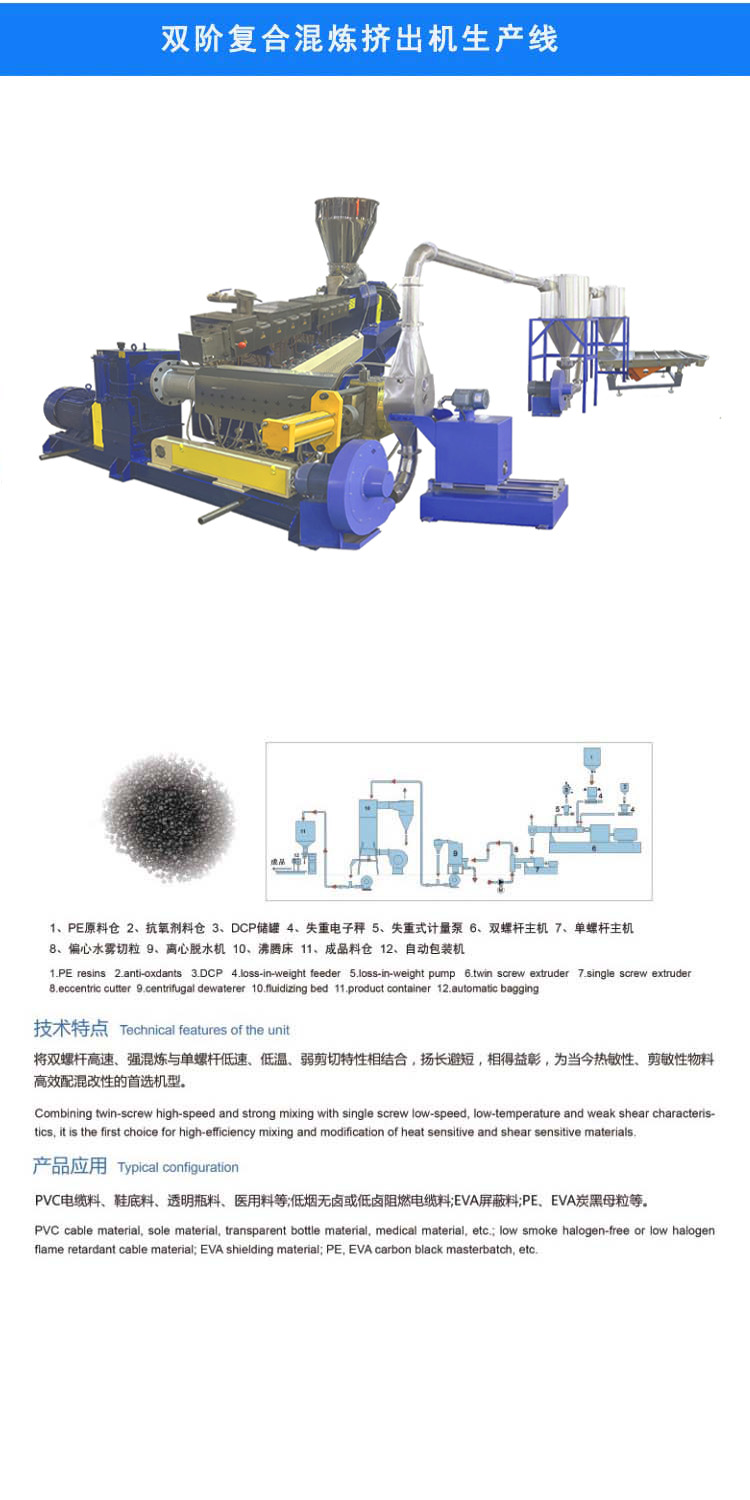
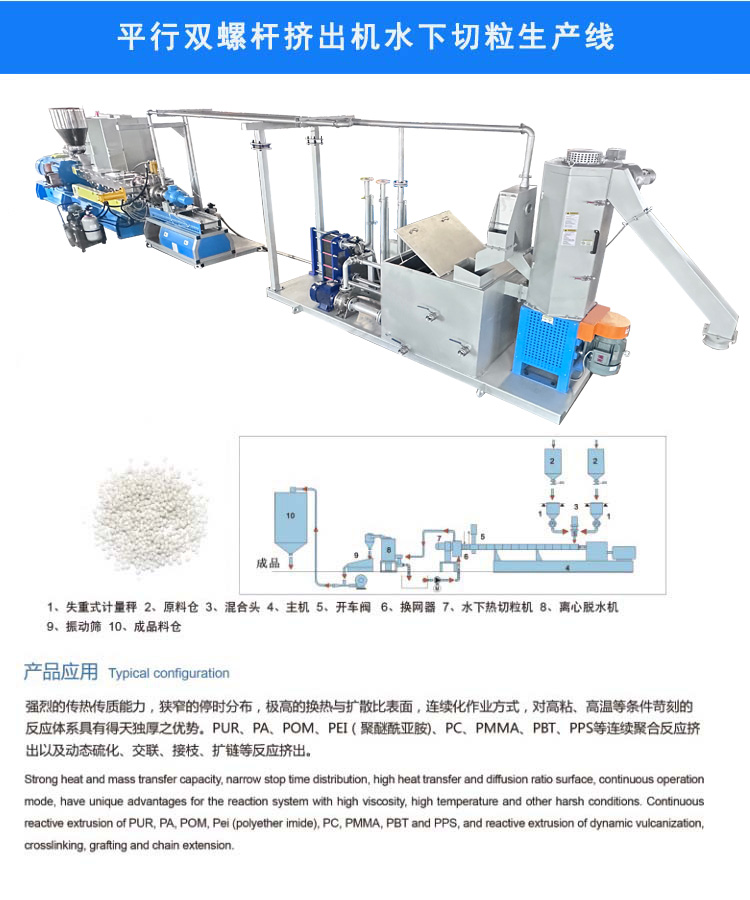
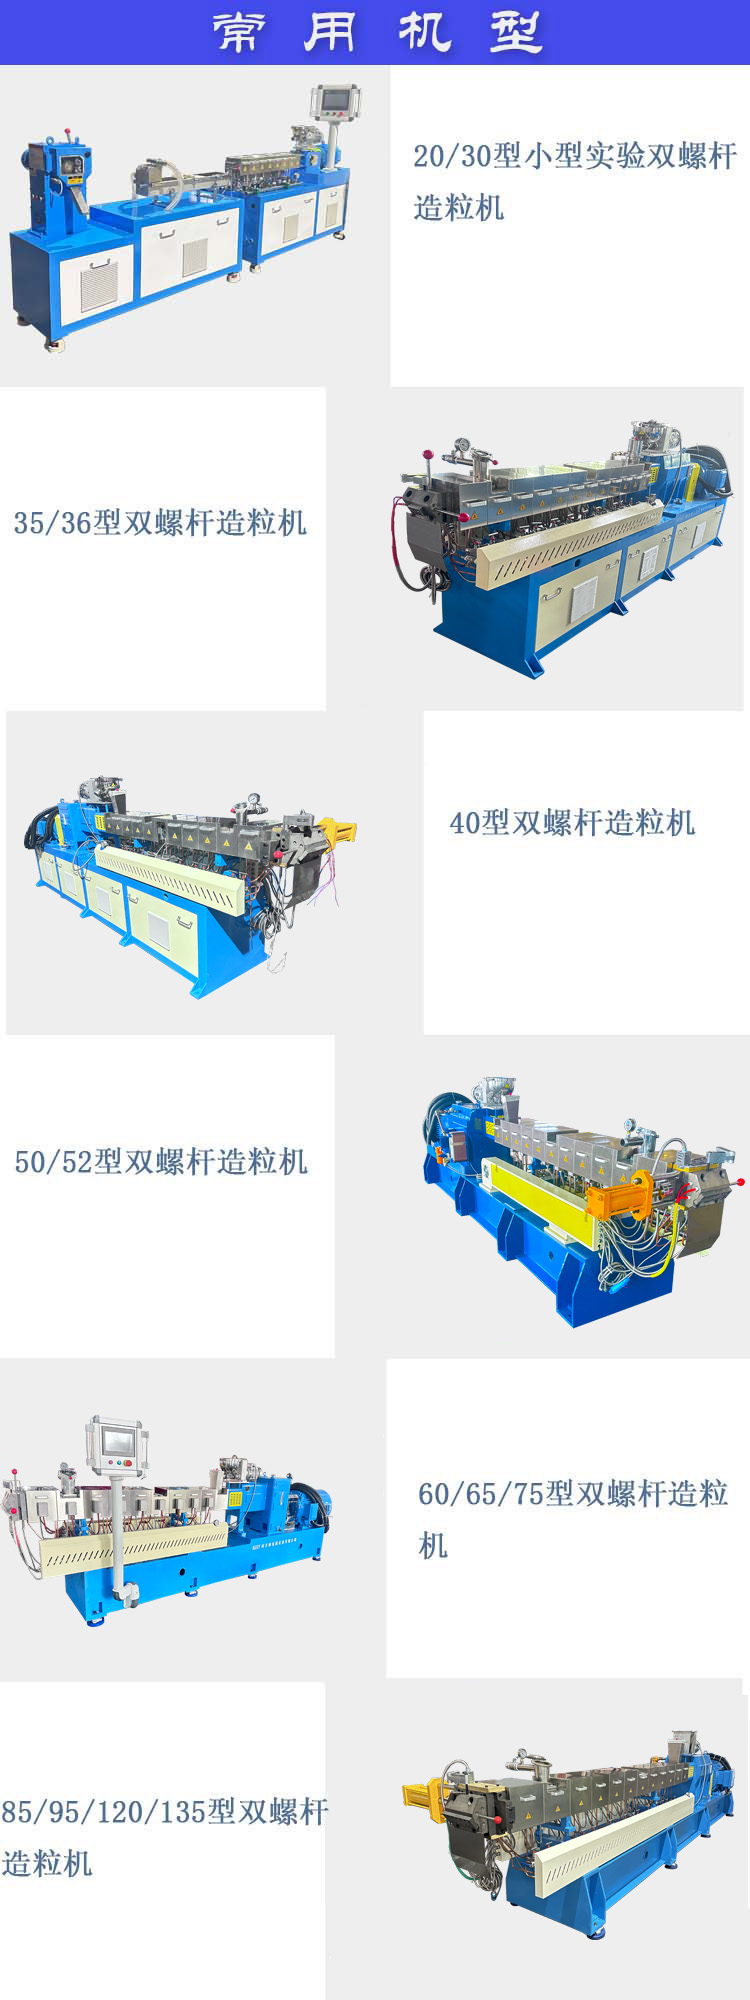
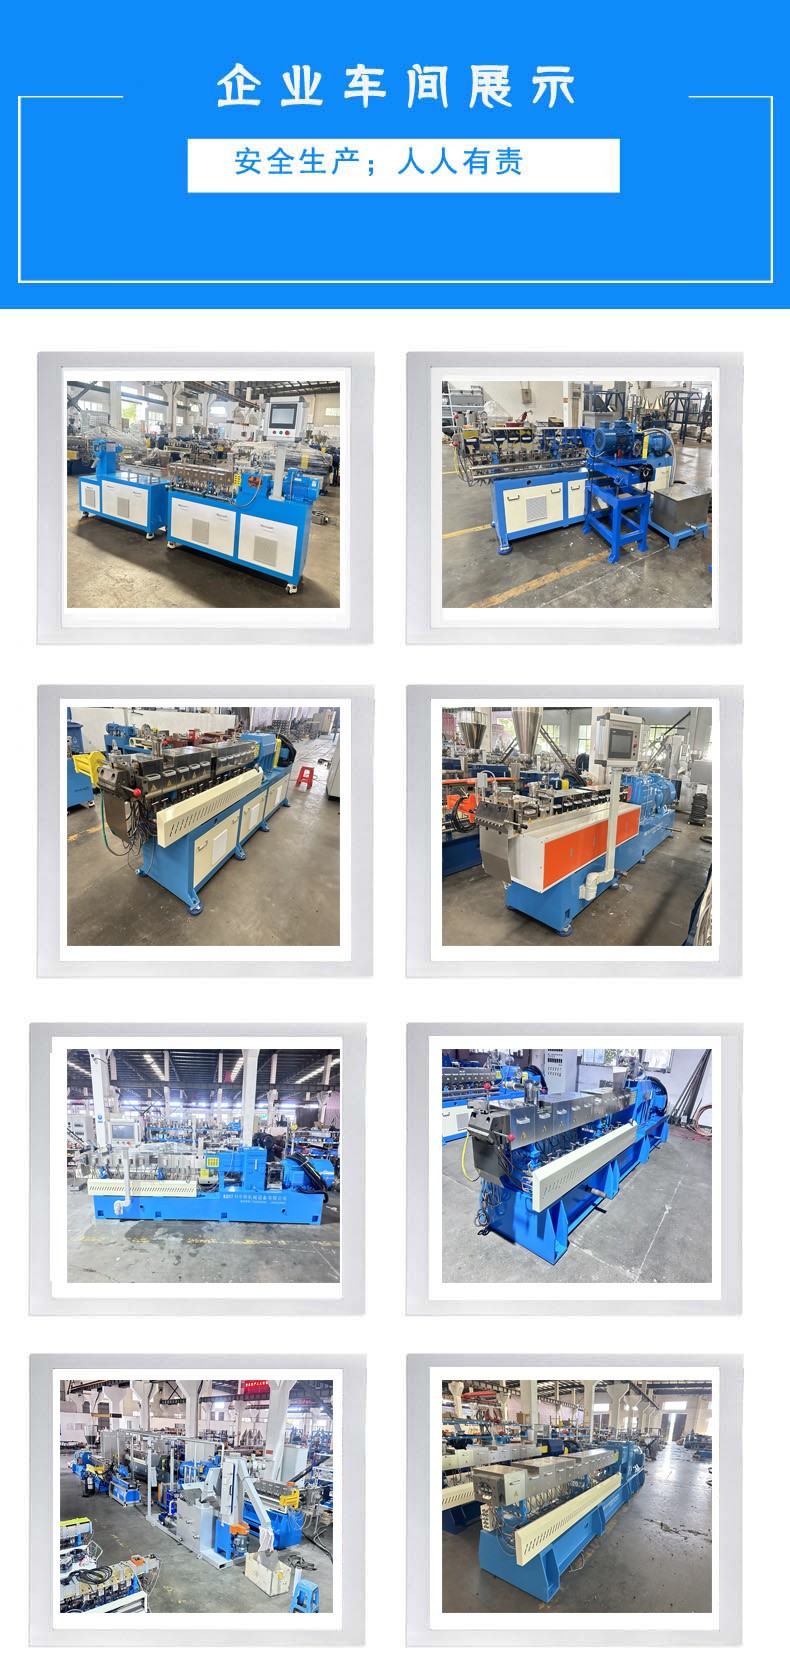
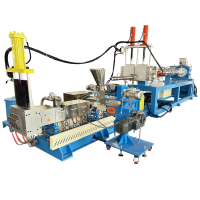
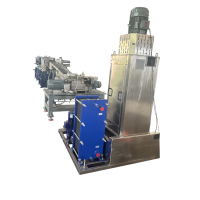
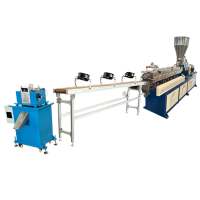
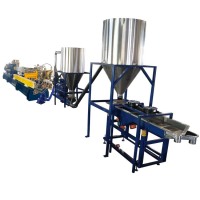
水拉条塑料挤出造粒机 水拉条双螺杆塑料造粒挤出机是一种用于将塑料原料加工成颗粒状的设备,在塑料加工行业中应用广泛。以下是相关介绍: 工作原理 通过双螺杆的旋转,将塑料原料从料斗中输送至机筒内,在螺杆的剪切、挤压和加热作用下,原料逐渐塑化、熔融并混合均匀,然后从机头挤出成条状,条状物料经水槽冷却定型,再由吹干机吹干,最后通过切粒机切成颗粒状。 结构组成 进料系统:通常采用双螺杆计量式喂料机,料斗内可设置 V 型搅拌,确保原料均匀稳定地进入挤出系统。 挤出系统:由双螺杆挤出机、齿轮箱、电机等组成。双螺杆一般为积木式结构,可根据不同的工艺需求进行组合,螺杆芯轴采用高韧性、高强度的合金钢,螺纹元件材质为优质高速工具钢。齿轮箱用于减速和扭矩分配,具有结构紧凑、强度高、噪音低等特点。 加热冷却系统:料筒采用软水或油冷却,部分区段采用铸铝或红外线加热器加热,以精确控制物料的温度,保证其在理想的状态下进行塑化和挤出。 换网系统:一般采用板式过滤自动换网器,安装在机筒出料端和机头之间,用于过滤物料中的杂质,保证产品质量。 水拉条辅机:包括不锈钢水槽、吸干机、吹干机、龙门切粒机、振动筛和成品料仓等。水槽用于冷却条状物料,吸干机和吹干机去除物料表面的水分,切粒机将条状物料切成颗粒,振动筛对颗粒进行筛选,成品料仓用于储存成品颗粒。 特点 混炼效果好:双螺杆的啮合结构能够对物料进行强烈的剪切、混炼和捏合,使物料混合更加均匀,尤其适用于塑料改性、填充、共混等工艺。 产量高:相比单螺杆挤出机,双螺杆挤出机的输送效率高,能够处理更多的物料,产量较大,不同型号的设备产量可从每小时几公斤到几百公斤不等。 适应性强:通过改变螺杆结构、长径比以及工艺参数等,可以适应多种塑料原料的加工,如聚乙烯、聚丙烯、聚氯乙烯、工程塑料等,还能满足不同产品的颗粒尺寸和质量要求。 注意事项 开机前:需先升温,根据不同塑料调节温度,升温时间约四五十分钟,然后继续升温十分钟左右再开机,且开机后要继续加温,因为正常生产需要持续补充热量。 运行中:要保持机温稳定,入料均匀,避免缺料,注意机身温度变化、轴承部位温度及噪音等情况,如发现异常应及时停机检修。 停机后:主机要切断电源,机头丝堵必须摘下来,待下一次使用前单独预热。 局限性,确保设备与生产需求匹配。 20双螺杆小型实验机,30双螺杆挤出造粒机,36双螺杆挤出造粒机,35双螺杆挤出造粒机,40机双螺杆造粒机,50双螺杆挤出造粒机,52双螺杆挤出造粒机,65双螺杆挤出造粒机, 75双螺杆挤出造粒机,85双螺杆挤出造粒机,95双螺杆挤出造粒机 ,120机双螺杆造粒机,135双螺杆挤出机造粒机 主营:双螺杆造粒机,三螺杆造粒机(水拉条造粒机,风冷输送带造粒机,水环切造粒机,风冷热切造粒机,双阶混炼造粒机,水下切造粒机), 螺杆元件(CR12MoV料,38CrMoA料,W6Mo5Cr4V2料,G11, WR5,镍60,镍基合金 ,镍/钴基碳化钨,高铬合金合金料等),筒体,机筒(整体套,C型套,小型抛分式) 加热器(加热块-加热片-加热器-铸铜,铝,铁,钢,红外加热器等),齿轮减速箱(B型箱,高扭矩D型箱,G型),水槽,切粒机,振动筛,喂料机(单螺杆,双螺杆,侧喂料机), 输送带,料仓,吹干机,水环切粒机,风冷热切机,水下切粒机等 双螺杆抽粒机,双螺杆挤出机,双螺杆造粒机,色母粒造粒机,弹性体造粒机,塑料改性造粒机,小型实验造粒机,填充改性造粒机,彩色母粒造粒机,电缆料造粒机,双阶子母造粒机,木塑造粒机,降解料造粒机,塑料共混改性机组,尼龙改性造粒机,隔热条造粒机,造粒机筒体机筒,造粒机螺纹元件 ,挤出机剪切块 输送块,造粒机齿轮箱
|